


Mild
Mild
Mild
Mild
Mild
Mild
Mild
Mild
Mild
Støping av pleksiglass er varmedannende - og materialvalg kommer først
Plexiglass, det vanlige navnet på PMMA akrylplate, er en termoplast som blir bøyelig ved oppvarming og holder sin nye form etter avkjøling. Den eneste egenskapen gjør den til et av de mest tilgivende materialene for praktiske formingsprosjekter, fra motorsykkelfrontruter og utstillingsstativer til tilpassede lysspredere og maskinvern. Selve støpemetoden er ikke komplisert: varm opp arket, form det over en form, la det avkjøles. Den delen som forårsaker flest feil er å velge feil materiale eller å presse temperaturen utenfor det sikre vinduet. Så før du strekker deg etter en varmepistol, bestem deg for hvilken type akryl du faktisk trenger. Typiske deler inkluderer utsalgsskjermer, maskinsprutbeskyttere, lampedeksler og beskyttende vinduer - alle former som starter som flate ark og får sin geometri gjennom varme.
For ethvert støpeprosjekt betyr skillet mellom støpe og ekstrudert mer enn merke. Støpt akryl gir litt bedre optisk klarhet og kjemisk motstand, men ekstrudert ark er vanligvis mer konsistent i tykkelse og mykner jevnere, noe som gjør det til det lettere materialet å bøye og forme. Hvis du bygger et engangs buet panel eller en prototypekapsling, start med en transparent ekstrudert PMMA-ark av optisk kvalitet ; det gir deg stabil formingsadferd og en ren overflate. For en dypere sammenligning av de to produksjonsrutene, vår PMMA materialguide dekker egenskapene du må sjekke før du bestiller.
 Høy lysstyrke, bred applikasjon, optisk klasse PMMA transparent ekstrudert lys G Skånsom er høy lysstyrke, bred applikasjon, optisk klasse PMMA Transparent ekstrudert lyslederplate Leverandører og produsenter, engros... Se produkt →
Temperaturområder som faktisk betyr noe for akryl
Akryl smelter ikke plutselig som iskrem; den går gjennom et mykningsstadium. Under omtrent 100 °C er det fortsatt glassaktig og vil sprekke eller krakelere hvis det tvinges inn i en bøy. Det praktiske formingsvinduet sitter mellom 150 °C og 180 °C (ca. 300 til 355 °F). Innenfor dette området kan arket bøyes, draperes eller vakuumformes uten å miste overflatekvaliteten. Over 190 °C vises bobler og bleking når materialet begynner å brytes ned. Ulike leverandører oppgir litt forskjellige tall, men prinsippet er det samme: form i midten av vinduet og hold varmen jevn.
Formingsvinduet i praksis
Hold arket ved måltemperaturen lenge nok til at varmen trenger gjennom hele tykkelsen, og arbeid deretter raskt mens den fortsatt er bøyelig. Et infrarødt termometer fjerner gjetningene: pek det mot arkoverflaten og vent til avlesningen sitter inne i formingsvinduet før du begynner å bøye. En overflate som ser klar ut er ikke det samme som et gjennomvarmet ark, og det er her de fleste hobbyforsøk går galt.
Hvorfor tykkelse endrer matematikken
Tykkere lager lagrer mer varme og trenger mer tid for å nå formingstemperaturen. Et 2 mm ark kan være klart på et par minutter, mens et 6 mm ark kan trenge flere minutter med jevn oppvarming. Ved å skynde et tykt ark får du en overflate som er myk og en kjerne som fortsatt er stiv – resultatet er en bøyd kant med spenningssprekker. Den samme logikken gjelder for stripevarmere: Øk oppvarmingstiden med tykkelsen, og sjekk at den mykede sonen er bred nok til den bøyeradiusen du trenger.
| Tilstand | Temperatur | Hva skjer |
|---|---|---|
| Glassovergang | ~105 °C | Arket begynner å bli mykt, men motstår fortsatt å bøye seg |
| Dannende vindu | 150–180 °C | Ideelt utvalg for bøying, drapering og vakuumforming |
| Overoppheting | Over 190 °C | Bobler, bleking og permanente overflateskader |
Tre pålitelige metoder for støping av pleksiglass
Velg metoden etter formen du trenger, ikke etter hva som ser imponerende ut. Skarpe hjørner krever linjeoppvarming; glatte kurver krever oppvarming av hele overflaten; dype, repeterbare deler krever vakuumforming.
Linjebøying for skarpe, rene hjørner
En stripevarmer eller en fokusert varmepistol varmer opp ett smalt bånd av arket. Når det båndet mykner, bretter du arket til målvinkelen og holder det til det avkjøles. Fordi akryl fjærer litt tilbake etter avkjøling, overbøy med noen grader; med øvelse vil du lære hvor mye platetykkelsen og varmeovnens bredde krever. Teknikken produserer skarpe 90-graders hjørner uten å varme opp resten av delen, og det er grunnen til at den forblir standarden for skjermstativ, lysdeksler og motorsykkelfrontruter.
Drapering for kurver og kupler
For en buet form, varm opp hele arket i en ovn eller under en bred infrarød kilde, og legg det deretter over en form - en trebukk, en skumdanner eller til og med en kjøkkenskål. Tyngdekraft og lett trykk gjør jobben. Arket avkjøles inn i formens kontur, og en trimmefres renser kantene. For dypere kurver, la arket synke under sin egen vekt før kontakt; å tvinge den ned mens den fortsatt er for kjølig skaper tynne flekker i hjørnene.
Vakuumforming for komplekse, repeterbare deler
Vakuumforming trekker et oppvarmet ark ned på en detaljert form ved hjelp av atmosfærisk trykk, og gjengir ribber, underskjæringer og teksturerte overflater langt bedre enn håndforming. Det er metoden bak utstyrshus, bilkomponenter og beskyttelsesdeksler - og det er der prosessen slutter å være en hobby og begynner å trenge riktig verktøy og temperaturkontroll. Når du når dette stadiet, blir materialtykkelsestoleransen kritisk; vår guide til plastplater for skilting og LED-applikasjoner forklarer hvorfor kontrollert akryl oppfører seg langt mer forutsigbart enn håndverksbutikker.
| Metode | Best for | Utstyr | Typisk resultat |
|---|---|---|---|
| Linjebøyning | Skarpe vinkler, bokser, frontruter | Stripvarmer eller fokusert varmepistol | Skarpe, rette bøyninger |
| Drapering danner | Buede paneler, kupler, baldakiner | Ovn eller infrarød varmeovn pluss form | Glatte sammensatte kurver |
| Vakuumforming | Dype deler, ribber, strukturerte detaljer | Vakuumformer og mugg | Repeterbare produksjonsdeler |
Trinn for trinn: Drapering danner et pleksiglasspanel over en form
Start med et rent, tørt ark og en form som tåler formingstemperaturen. Tre og høytemperaturskum fungerer godt; laminater og lakkerte overflater kan feste seg. Fjern begge beskyttelsesfilmene før oppvarming.
- Kutt akrylplaten grovt til størrelse med en sag eller CNC-kutter, og la det være en liten margin for trimming.
- Forvarm ovnen til 160 °C (320 °F) og legg arket på et flatt brett dekket med frigjøringspapir.
- Varm opp til arket synker under sin egen vekt og føles fleksibelt når det testes med en hanskebelagt finger - vanligvis noen minutter for 2–4 mm ark.
- Løft det varme arket over i formen og la det legge seg over konturen, trykk forsiktig fra midten og utover.
- Hold delen til den avkjøles under omtrent 60 °C; avkjøling for fort skaper indre stress og senere krakelering.
- Trim kantene, slip og poler deretter snittlinjen hvis kanten vil være synlig.
To praktiske påminnelser: bruk varmebestandige hansker når du håndterer varm akryl, og hold arbeidsområdet ventilert. PMMA frigjør små mengder damp når den varmes opp; ved typiske hobbytemperaturer og korte eksponeringstider er risikoen lav, men ren luft er en ikke-omsettelig vane.
Fem feil som ødelegger de fleste akrylstøpejobber
De fleste mislykkede deler feiler på de samme fem måtene. Lær å gjenkjenne dem før du kaster bort et ark.
- Overoppheting av overflaten mens kjernen forblir kald. Utsiden bobler og bleker mens innsiden fortsatt er stiv, noe som gir en svak, sprukket bøy.
- Tvinger en bøyning under formingstemperaturen. Resultatet er spenningssprengning - fine hvite sprekker som vises ved bøyelinjen, noen ganger bare dager senere.
- Ujevn oppvarming på tvers av arket. Hot spots forårsaker vridning og skjeve kurver som ikke kan korrigeres når materialet er avkjølt.
- Hopp over beskyttelsesfilmen eller bruk feil slippmiddel. Muggmaterialer og belegg kan binde seg til den varme akrylen.
- Avkjøling for fort. Snappkjølte deler holder mer intern belastning og er utsatt for sprekker under trimming eller boring.
Når en profesjonell produsent slår verkstedet
DIY-støping gir mening for en prototype eller en enkelt del. Men så snart delen trenger optisk ytelse – en lyslederplate som fordeler lyset jevnt, en diffusor med en spesifisert uklarhet eller en flammehemmende karakter for en kommersiell armatur – endres kravene. Et ark som varierer med noen tideler av en millimeter er akseptabelt for et skjermstativ og ubrukelig for et bakgrunnsbelyst panel. Selv et velutstyrt verksted kan ikke kontrollere parti-til-lot-konsistens, gulhetsindeks eller flammehemmende vurdering. Flammehemmende akryl, for eksempel, må testes og dokumenteres til spesifikke klassifiseringer, og en udokumentert harpiksbytte kan endre hvordan en del dannes, eldes og brenner.
Hos Suzhou Gentle mater de samme optiske PMMA-ekstruderingslinjene som produserer vårt gjennomsiktige ark også våre produktspekter for vakuumforming bygget for industrikunder. Vi kontrollerer formulering, måler og overflatekvalitet internt, og produksjonen går under et ISO 9001 kvalitetsstyringssystem. Det betyr at vi kan levere riktig akrylkvalitet og forme den til deksler, hus, diffusorer og lyslederkomponenter med dokumenterte toleranser. Hvis prosjektet ditt er på vei inn i produksjon, evaluer materialalternativer og formingsevne før du forplikter deg til en manuell prosess.
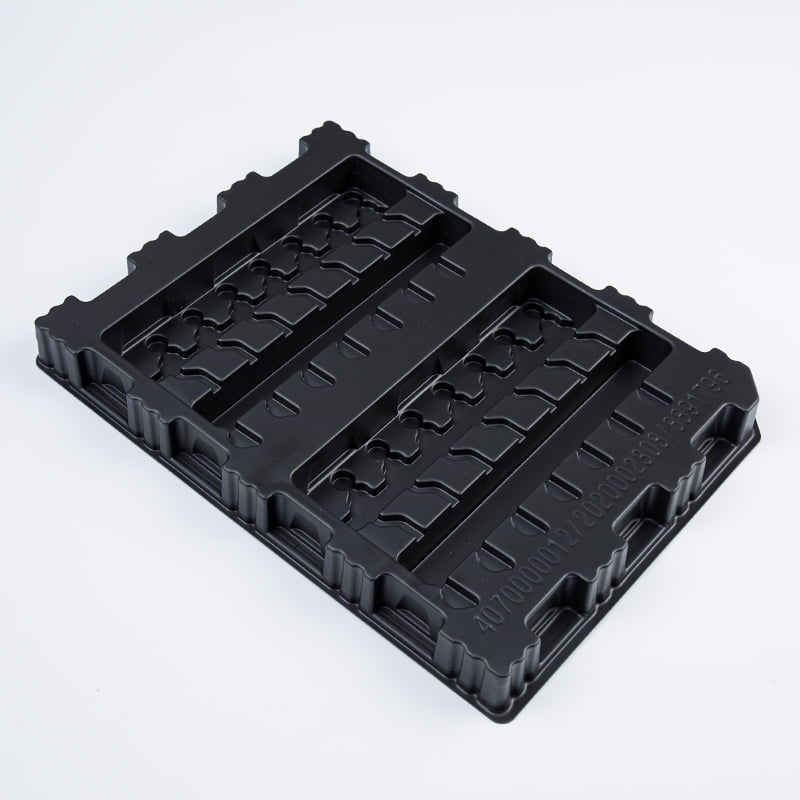 Leverandører av vakuumforming av plastplater, tilpassede vakuumformingsplastprodukter Suzhou Gentle Photoelectric Technology Co., Ltd. støtter tilpassede vakuumformende plastprodukter, leverandører av vakuumforming av plastplater og... Se produkt →
Støping av plexiglass er genuint tilgjengelig: kontroller temperaturen, respekter tykkelsen og velg et materiale med jevne egenskaper. Disse tre faktorene skiller en ren kurve fra et sprukket, boblet avslag.


